


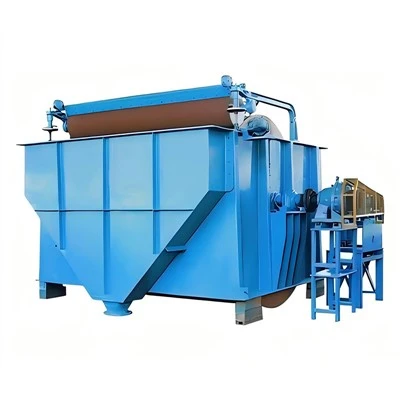
Kalteva ruuvisakennin
Eri massalajeille ja eri sakeusalueille reiän halk. Suodatinrummun suodatusrummussa on erilainen, mikä on hyödyllistä kuituhäviön vähentämisessä.
Sovellus
Käytetään kaikenlaisen massan sakeuttamiseen ja pesuun.
Ominaisuudet
- Erikoistyyppinen ruuvi ja harja; suodatusrummun vahva itsepuhdistuskyky; korkea purkauskonsistenssi.
- Eri massalajeille ja eri sakeusalueille reiän halk. Suodatinrummun suodatusrummussa on erilainen, mikä on hyödyllistä kuituhäviön vähentämisessä.
- Massasäiliön massan korkeus voi kätevästi ohjata poiston sakeutta.
Rakenteelliset komponentit
1.Kallettu ruuviakseli
Tyypillisesti valmistettu korkealaatuisesta seosteräksestä, joka on erittäin luja. Tällä materiaalilla on erinomaiset mekaaniset ominaisuudet, kuten korkea vetolujuus, erinomainen kulutuskestävyys ja huomattava korroosionkestävyys, minkä ansiosta se kestää massan hankaavaa luonnetta ja kemiallista eroosiota pitkän käyttöajan.
Ruuvien terien suunnittelu käy läpi huolellisen nestedynamiikan ja mekaaniset analyysit. Niiden muoto, nousu ja kulma on optimoitu tehokkaan massan kuljetus- ja sakeutustoimintojen saavuttamiseksi. Terän pintaan voidaan tehdä erikoiskäsittelyjä, kuten kovettumista tai kulutusta kestävien pinnoitteiden levittämistä, mikä lisää sen kestävyyttä ja käyttöikää.
Ruuviakselin kahta päätä tukevat erittäin tarkat laakerit, jotka varmistavat vakauden ja samankeskisyyden pyörimisen aikana, minimoiden tärinän ja melun syntymisen.
2. Asuminen
Yleensä valmistettu korkealaatuisesta ruostumattomasta teräksestä. Tällä materiaalilla ei ole ainoastaan hyvä mekaaninen lujuus, joka kestää massan sisäisen paineen ja hankauksen, vaan se osoittaa myös erinomaista korroosionkestävyyttä, joka pystyy vastustamaan massan sisältämien aineiden aiheuttamaa kemiallista korroosiota.
Kotelo on tyypillisesti lieriömäinen tai kartiomainen, ja sen mitat räätälöidään tuotannon mittakaavan ja prosessivaatimusten mukaan. Kotelon sisäseinämälle voidaan tehdä kiillotuskäsittely massan tarttuvuuden ja vastustuskyvyn vähentämiseksi.
Sisäisen käytön ja huollon havainnoinnin helpottamiseksi kotelo voidaan varustaa tarkastusikkunoilla ja kulkuovilla.
3. Syöttö- ja poistoportit
Syöttöaukko on suunniteltu järkevästi ja huolella. Yleensä se omaksuu asteittain laajenevan tai suuntautuvan rakenteen sen varmistamiseksi, että matalapitoinen massa tulee kaltevaan ruuvisakeuttimeen tasaisesti ja tasaisesti. Syöttöaukon asento ja kulma on laskettu tarkasti, jotta vältytään iskuilta ja massan roiskeilta syöttöprosessin aikana, mikä takaa laitteiston vakaan toiminnan.
Poistoaukot on jaettu tiivistetyn massan poistoaukkoon ja erotetun veden poistoon. Massan poistoaukko sijaitsee yleensä laitteiston yläosassa ja se on suunniteltu tasaisella virtausreitillä varmistamaan tiivistetyn massan tasainen poisto, mikä vähentää vastusta ja painehäviötä. Veden ulostulo sijaitsee laitteen pohjassa tai sivulla ja on liitetty jätevedenkäsittelyjärjestelmään tai kierrätyslaitteeseen putkistojen kautta.
Poiston virtausnopeuden ja pitoisuuden ohjaamiseksi poistoaukot voidaan varustaa säätöventtiileillä tai virtausantureilla ja muilla laitteilla.
4. Ajojärjestelmä
Sisältää tehokkaan moottorin, tarkan nopeudenrajoittimen ja luotettavia voimansiirtokomponentteja, kuten kytkimiä ja hihnapyöriä. Moottori antaa vahvaa tehoa ja nopeudenrajoitin muuttaa nopean pyörimisen ruuviakselille sopivaksi hitaan kierroksen.
Käyttöjärjestelmässä on yleensä nopeudensäätötoiminto, joka on saavutettavissa taajuusmuuttajan tai muiden nopeudensäätölaitteiden avulla. Tämä nopeudensäätö mahdollistaa laitteiston mukauttamisen erilaisiin pitoisuuksiin, virtausnopeuksiin ja ominaisuuksiin omaaviin massoihin sekä vaihteleviin tuotantoprosessivaatimuksiin, mikä varmistaa optimaalisen sakeutusvaikutuksen ja tuotannon tehokkuuden.
Käyttöjärjestelmän toimintatilan valvontaa varten voidaan varustaa laitteita, kuten virta-antureita, nopeusantureita ja vastaavia suojalaitteita, kuten ylikuormitussuoja ja ylikuumenemissuoja.
Toimintaperiaate
1.Syötä
Matalapitoinen massa tulee kaltevan ruuvisakeuttimen sisäpuolelle syöttöputken ja taidokkaasti suunnitellun syöttöaukon kautta vakaalla virtausnopeudella ja paineella. Syöttöprosessin aikana voidaan käyttää alustavaa sekoitus- tai dispergointilaitetta massan tasaamiseksi jakamiseksi, mikä luo suotuisat olosuhteet myöhemmälle sakeutusprosessille.
2. Ruuvikuljetus ja puristus
Ruuvin akseli pyörii hitaasti ja vakaasti käyttöjärjestelmän vetolaitteen alla. Massaa työnnetään ylöspäin ruuvin akselin kaltevassa suunnassa ruuvin terien avulla. Tämän prosessin aikana massa altistetaan ruuvin terien puristustoiminnalle ja sen sisältämä kosteus puristuu vähitellen ulos.
Ruuviakselin vinon rakenteen ansiosta massa kokee ylöspäin suuntautuvan liikkeen aikana vähitellen kasvavaa painetta, mikä edelleen edistää kosteuden erottumista ja poistumista. Samalla ruuvin terien välinen etäisyys pienenee vähitellen, mikä tehostaa massan puristusvaikutusta.
3. Keskittyminen ja erottaminen
Kun massa nousee ruuviakselia pitkin, se konsentroituu jatkuvasti ja kosteus poistuu kotelon huokosten, suodattimien tai erityisten tyhjennyskanavien kautta. Nämä tyhjennyskanavat on tyypillisesti suunniteltu järkevästi varmistamaan nopea kosteuden poisto ja estämään massakuitujen häviäminen.
Lopulta konsentraatiovaatimukset täyttävä massa puretaan laitteiston yläosassa sijaitsevasta poistoaukosta ja siirtyy myöhempään käsittelyprosessiin tai varastointilaitteisiin. Erotettu vesi poistetaan pohjassa tai sivulla olevan vedenpoistoaukon kautta ja kerätään ja käsitellään erikseen tai kierrätetään.
Suorituskykyominaisuudet
1. Tehokas keskittyminen
Pystyy nopeasti ja tehokkaasti lisäämään massan pitoisuutta suhteellisen lyhyessä ajassa, mikä vähentää merkittävästi kosteuspitoisuutta. Sen korkea konsentraatiotehokkuus voi täyttää tiukat massapitoisuuden vaatimukset suuressa paperinvalmistuksessa.
Optimoidun ruuvirakenteen ja toimintaparametrien avulla voidaan saavuttaa massan syvä keskittyminen, mikä parantaa massan laatua ja arvoa.
2. Jatkuva toiminta
Voi toteuttaa keskeytymättömän jatkuvan tuotannon ilman toistuvia seisokkeja ja käynnistyksiä, mikä parantaa merkittävästi tuotannon tehokkuutta. Sen vakaa ja luotettava toimintasuorituskyky mahdollistaa sen sopeutumisen pitkäaikaiseen suuren kuormituksen käyttöön, mikä varmistaa tuotannon jatkuvuuden ja vakauden.
Jatkuvan toiminnan ominaisuus vähentää tuotannon keskeytyksiä ja säätöjä, alentaa tuotantokustannuksia ja työpanosta sekä parantaa koko paperinvalmistuslinjan tehokkuutta ja taloudellisia hyötyjä.
3. Pieni jalanjälki
Rakenne on kompakti ja hyvin suunniteltu. Muihin perinteisiin sakeutuslaitteisiin verrattuna se vie pienemmän tehdastilan. Tämä on merkittävä etu paperinvalmistuslaitoksille, joilla on rajallinen tila, mikä mahdollistaa rajallisten laitosresurssien paremman hyödyntämisen.
Sen kompakti rakenne helpottaa myös asennusta ja layoutia, mikä mahdollistaa joustavan mukauttamisen erilaisiin tuotantopaikan olosuhteisiin ja vähentää laitteiden asennuksen ja muuntamisen vaikeutta ja kustannuksia.
4. Yksinkertainen käyttö
Ohjausjärjestelmä käyttää tyypillisesti älykästä suunnittelua ja käyttäjäystävällistä käyttöliittymää, mikä tekee siitä helpon käyttää ja valvoa. Käyttäjät voivat vaivattomasti asettaa ja säätää käyttöparametreja, kuten pyörimisnopeutta, syöttönopeutta ja keskittymisastetta, ohjauspaneelin kautta.
Laitteet toimivat vakaasti ja luotettavasti korkealla automaatioasteella, mikä vähentää ihmisten väliintulon ja toimintavirheiden mahdollisuutta. Samalla laitteiden huolto ja ylläpito ovat suhteellisen yksinkertaisia, mikä alentaa teknisiä vaatimuksia käyttäjille.
5. Alhainen energiankulutus
Verrattuna muihin sakeutuslaitteisiin, kuten keskipakosakeuttajiin tai suodatinpuristimiin, kalteva ruuvisakeutusaine kuluttaa käytön aikana suhteellisesti vähemmän energiaa. Sen energiaa säästävä ominaisuus johtuu pääosin sen optimoidusta mekaanisesta rakenteesta ja toimintaperiaatteesta, mikä mahdollistaa tehokkaan energian käytön ja alentaa tuotantokustannuksia.
Alhainen energiankulutus on nykyaikaisten teollisuuden vaatimusten mukainen energiansäästön ja päästöjen vähentämisen osalta, mikä auttaa paperiyrityksiä vähentämään energiankulutusta, minimoimaan ympäristövaikutuksia ja saavuttamaan kestävän kehityksen.
Sovelluskentät
1. Paperinvalmistus Pulping
Kemiallisessa massanvalmistusprosessissa sitä käytetään massan väkevöimiseen keittämisen ja pesun jälkeen, lisäämällä sen pitoisuutta ja valmistelemalla sitä myöhempiä prosesseja, kuten valkaisua ja seulontaa, varten.
Mekaanisessa massanvalmistuksessa sitä käytetään jauhatuskäsittelyn jälkeen massan väkevöimiseen poistaen ylimääräistä kosteutta ja parantaen massan laatua ja suorituskykyä.
Jätepaperin valmistuksessa se auttaa väkevöimään keräyspaperimassaa, poistamaan epäpuhtaudet ja kosteuden kierrätysstandardien mukaisesti.
2. Jäteveden käsittely
Paperinvalmistuksen aikana syntyy suuri määrä jätevettä. Kaltevaa ruuvisakeuttajaa voidaan käyttää tämän jäteveden puhdistamiseen ja kiinteän nesteen erotteluun. Jäteveden kiinteät aineet, kuten kuidut ja hienot hiukkaset, väkevöidään, mikä helpottaa myöhempää käsittelyä ja kierrätystä vähentäen samalla jäteveden saastepitoisuutta ja minimoiden ympäristövaikutuksia.
Väkevöimällä jätevettä voidaan vähentää puhdistettavan jäteveden määrää, alentaa käsittelykustannuksia ja lisätä vesivarojen kierrätysastetta.
3.Kuitu talteenotto
Ota paperinvalmistuksen jätevedestä tai muista kuituja sisältävistä jätevirroista kuidut talteen resurssien käytön parantamiseksi. Kalteva ruuvisakeutusaine voi tehokkaasti erottaa kuidut nesteestä, jolloin ne pääsevät takaisin tuotantoprosessiin ja vähentävät raaka-aineiden hukkaa.
Kuitujen talteenotto ei ainoastaan auta alentamaan tuotantokustannuksia, vaan myös vastaa ympäristönsuojelun ja kestävän kehityksen käsitteitä ja edistää kiertotaloutta paperiteollisuudessa.
Huolto ja hoito
1. Säännölliset tarkastukset
Suorita säännölliset kattavat ruuvin paksuntimen tarkastukset, mukaan lukien ruuvin akseli, kotelo, laakerit, voimansiirron komponentit jne. Tarkista, ettei ruuvin akselissa ole kulumista, muodonmuutoksia tai halkeamia ja onko kotelossa korroosiota tai vuotoja.
Tarkista laakerien voitelutila varmistaaksesi niiden normaalin toiminnan ja estääksesi huonosta voitelusta johtuvan kulumisen ja vian. Tarkista samanaikaisesti voimansiirron komponenttien liitosten kireys ja hihnojen tai ketjujen kireys.
2.Puhdistus ja voitelu
Puhdista säännöllisesti laitteen sisä- ja ulkopuolelta kiinnittyneen massan, lian ja roskien poistamiseksi, jotta laite pysyy hyvässä toimintakunnossa. Kiinnitä erityistä huomiota ruuvien terien ja kotelon sisäseinän puhdistamiseen tukkeutumisen ja kerääntymisen estämiseksi.
Suorita avainkomponenttien, kuten laakereiden ja nopeudenrajoittimien, voitelu ja huolto määrätyn ajan ja vaatimusten mukaisesti käyttämällä asianmukaista voiteluöljyä tai rasvaa riittävän voitelun varmistamiseksi ja kulumisen vähentämiseksi.
3.Osien vaihto
Vaihda nopeasti osat, jotka ovat kuluneet tai vaurioituneet, kuten ruuvinterät, laakerit ja tiivisteet. Kun vaihdat komponentteja, valitse luotettavat alkuperäiset tehdasosat varmistaaksesi laitteen suorituskyvyn ja vakauden.
Tarkista säännöllisesti sähköjärjestelmän liitännät ja komponentit, kuten moottorit, anturit ja säätimet, varmistaaksesi niiden normaalin toiminnan. Jos niissä on vikoja, korjaa tai vaihda ne viipymättä.
4. Toiminnan valvonta
Laitteen käytön aikana tarkkaile tarkasti toimintaparametreja, kuten virtaa, jännitettä, pyörimisnopeutta, painetta ja pitoisuutta. Jos havaitset poikkeavuuksia, pysäytä kone välittömästi tarkastusta varten.
Luo laitteiden käyttötiedosto, johon tallennetaan laitteiden huolto-, huolto-, korjaus- ja käyttöolosuhteet, mikä muodostaa perustan laitehallinnalle ja vikadiagnoosille.
5. Koulutus ja turvallisuus
Kouluta käyttäjiä säännöllisesti, jotta he perehtyvät laitteen käyttöön, huoltoon ja turvatoimiin. Parantaa käyttäjien ammattitaitoa ja vastuuntuntoa varmistaakseen laitteiden oikean käytön ja huollon.
Kehitä ja noudata tarkasti laitteiden turvallisuustoimenpiteitä, vahvista turvatoimenpiteitä ja ehkäise turvallisuusonnettomuuksia.
Tärkeimmät tekniset parametrit
|
Tyyppi |
ZNX1 |
ZNX2 |
ZNX3 |
ZNX8 |
ZNX9 |
ZNX12 |
|
|
Nimellinen suodatusalue:㎡ |
1×1 |
1×2 |
1×3 |
1.5×2 |
1.5×3 |
2×3 |
|
|
Sisäänvirtausmassan sakeus: % |
3×4 |
||||||
|
Ulosvirtausmassan sakeus: % |
10×14 |
||||||
|
Tuotantokapasiteetti: t/d |
OCC |
18-23 |
35-45 |
50-70 |
50-70 |
80-100 |
100-130 |
|
ONP |
10-15 |
20-30 |
30-45 |
30-45 |
50-60 |
60-80 |
|
|
Moottorin teho:kW |
4 |
4×2 |
4×3 |
7.5×2 |
7.5×3 |
11×3 |
|
|
(L×W×H):mm |
2000×600×2725 |
2000×865×2725 |
2000×1280×2725 |
2300×1100×3400 |
2300×1550×3400 |
2350×1800×3750 |
|
Suositut Tagit: kalteva ruuvipaksutin, Kiinan kaltevien ruuvipaksennusaineiden toimittajat, tehdas
Pari
EiSeuraava
Levyjen sakeuttajaSaatat myös pitää



Lähetä kysely